Basta un ritardo di pochi minuti nel punto sbagliato perché un’intera linea di produzione ne risenta. È quanto accade quando il sistema di handling – ovvero l’insieme delle operazioni dedicate alla movimentazione delle bobine e delle materie prime all’interno della cartiera – non riesce a mantenere il ritmo del processo produttivo.
Se ne parla meno rispetto alla macchina continua o alla sezione presse, ma rappresenta un elemento fondamentale che, quando funziona correttamente, rimane quasi invisibile.
Che cos’è l’handling in cartiera
Per handling si intende l’insieme delle operazioni di movimentazione interna dei materiali, dalla ricezione delle materie prime fino alla spedizione del prodotto finito.
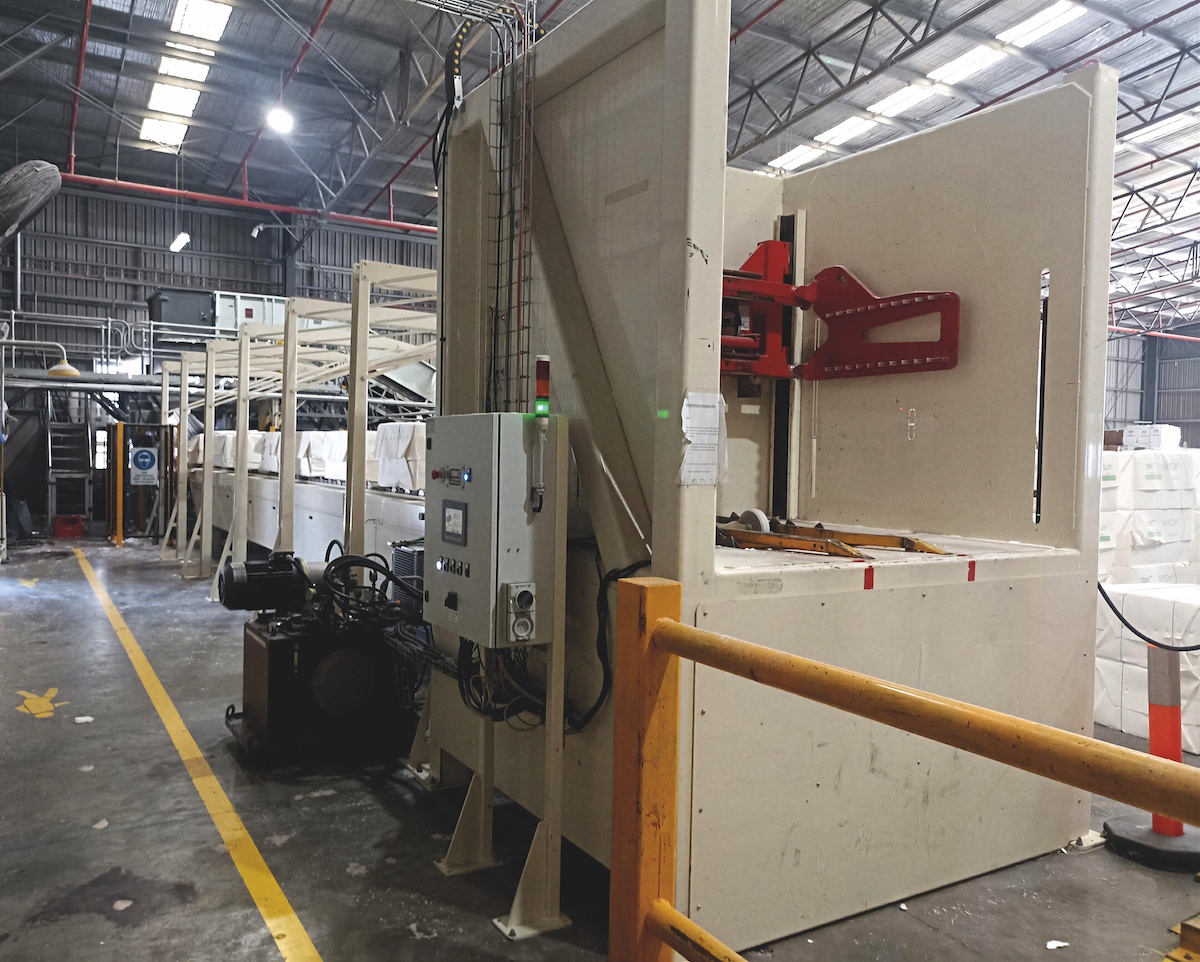
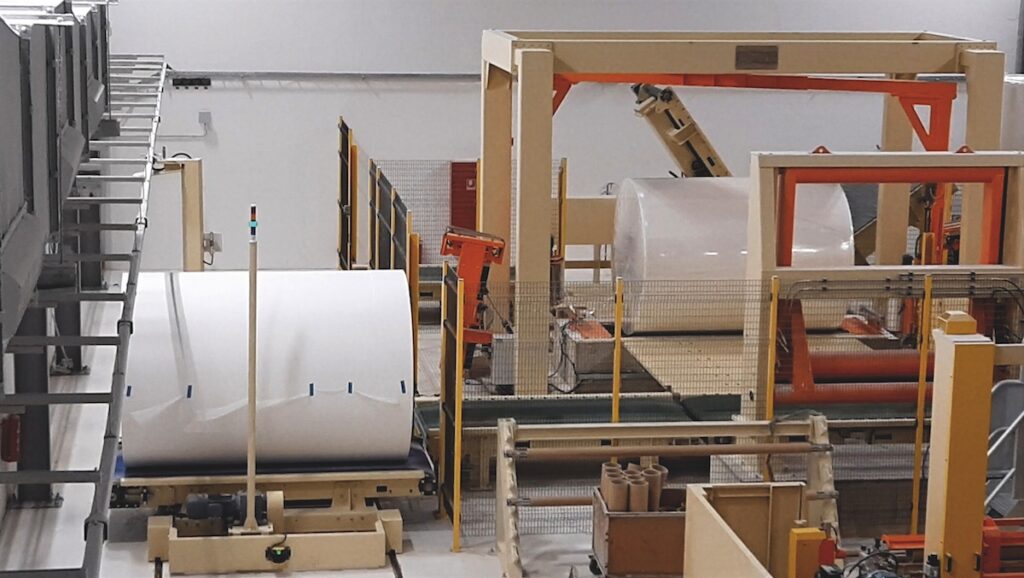
Rientrano in questo ambito il trasporto della cellulosa e della carta da macero verso il pulper, l’alimentazione delle linee produttive mediante nastri trasportatori e rulliere e, sul fronte del prodotto finito, tutte le operazioni che accompagnano la bobina dall’uscita della macchina continua fino al magazzino: arresto, cambio di quota, ribaltamento e fasciatura.
Da anni AEROTHERMIC FOMAT progetta sistemi di handling che coprono l’intero percorso, dalla movimentazione delle materie prime fino alla gestione del prodotto finito.
L’obiettivo è coordinare alimentazione, trasferimento e movimentazione delle bobine, evitando che una singola fase diventi un collo di bottiglia per il resto della linea e riducendo, per quanto possibile, gli interventi manuali.
Le tecnologie e le macchine coinvolte
La movimentazione delle materie prime verso il pulper è una fase meno visibile rispetto a quella delle bobine, ma riveste un’importanza altrettanto strategica per garantire la continuità del processo.
Le balle di carta da macero o di fibra vergine vengono trasferite mediante nastri o trasportatori dedicati, progettati per gestire pesi e volumi elevati assicurando un’alimentazione costante del pulper.
Nel caso della fibra vergine è inoltre necessario rimuovere i fili di legatura prima dell’apertura della balla, un’operazione che assume particolare rilevanza quando aumentano i volumi di produzione e il numero di balle da lavorare nell’arco della giornata. La configurazione dell’impianto viene definita in funzione della tipologia di materia prima, dei quantitativi da movimentare e della frequenza di alimentazione richiesta dal processo.
Per la movimentazione delle bobine viene invece progettato un percorso specifico, studiato in funzione delle esigenze produttive e degli spazi disponibili all’interno dello stabilimento.
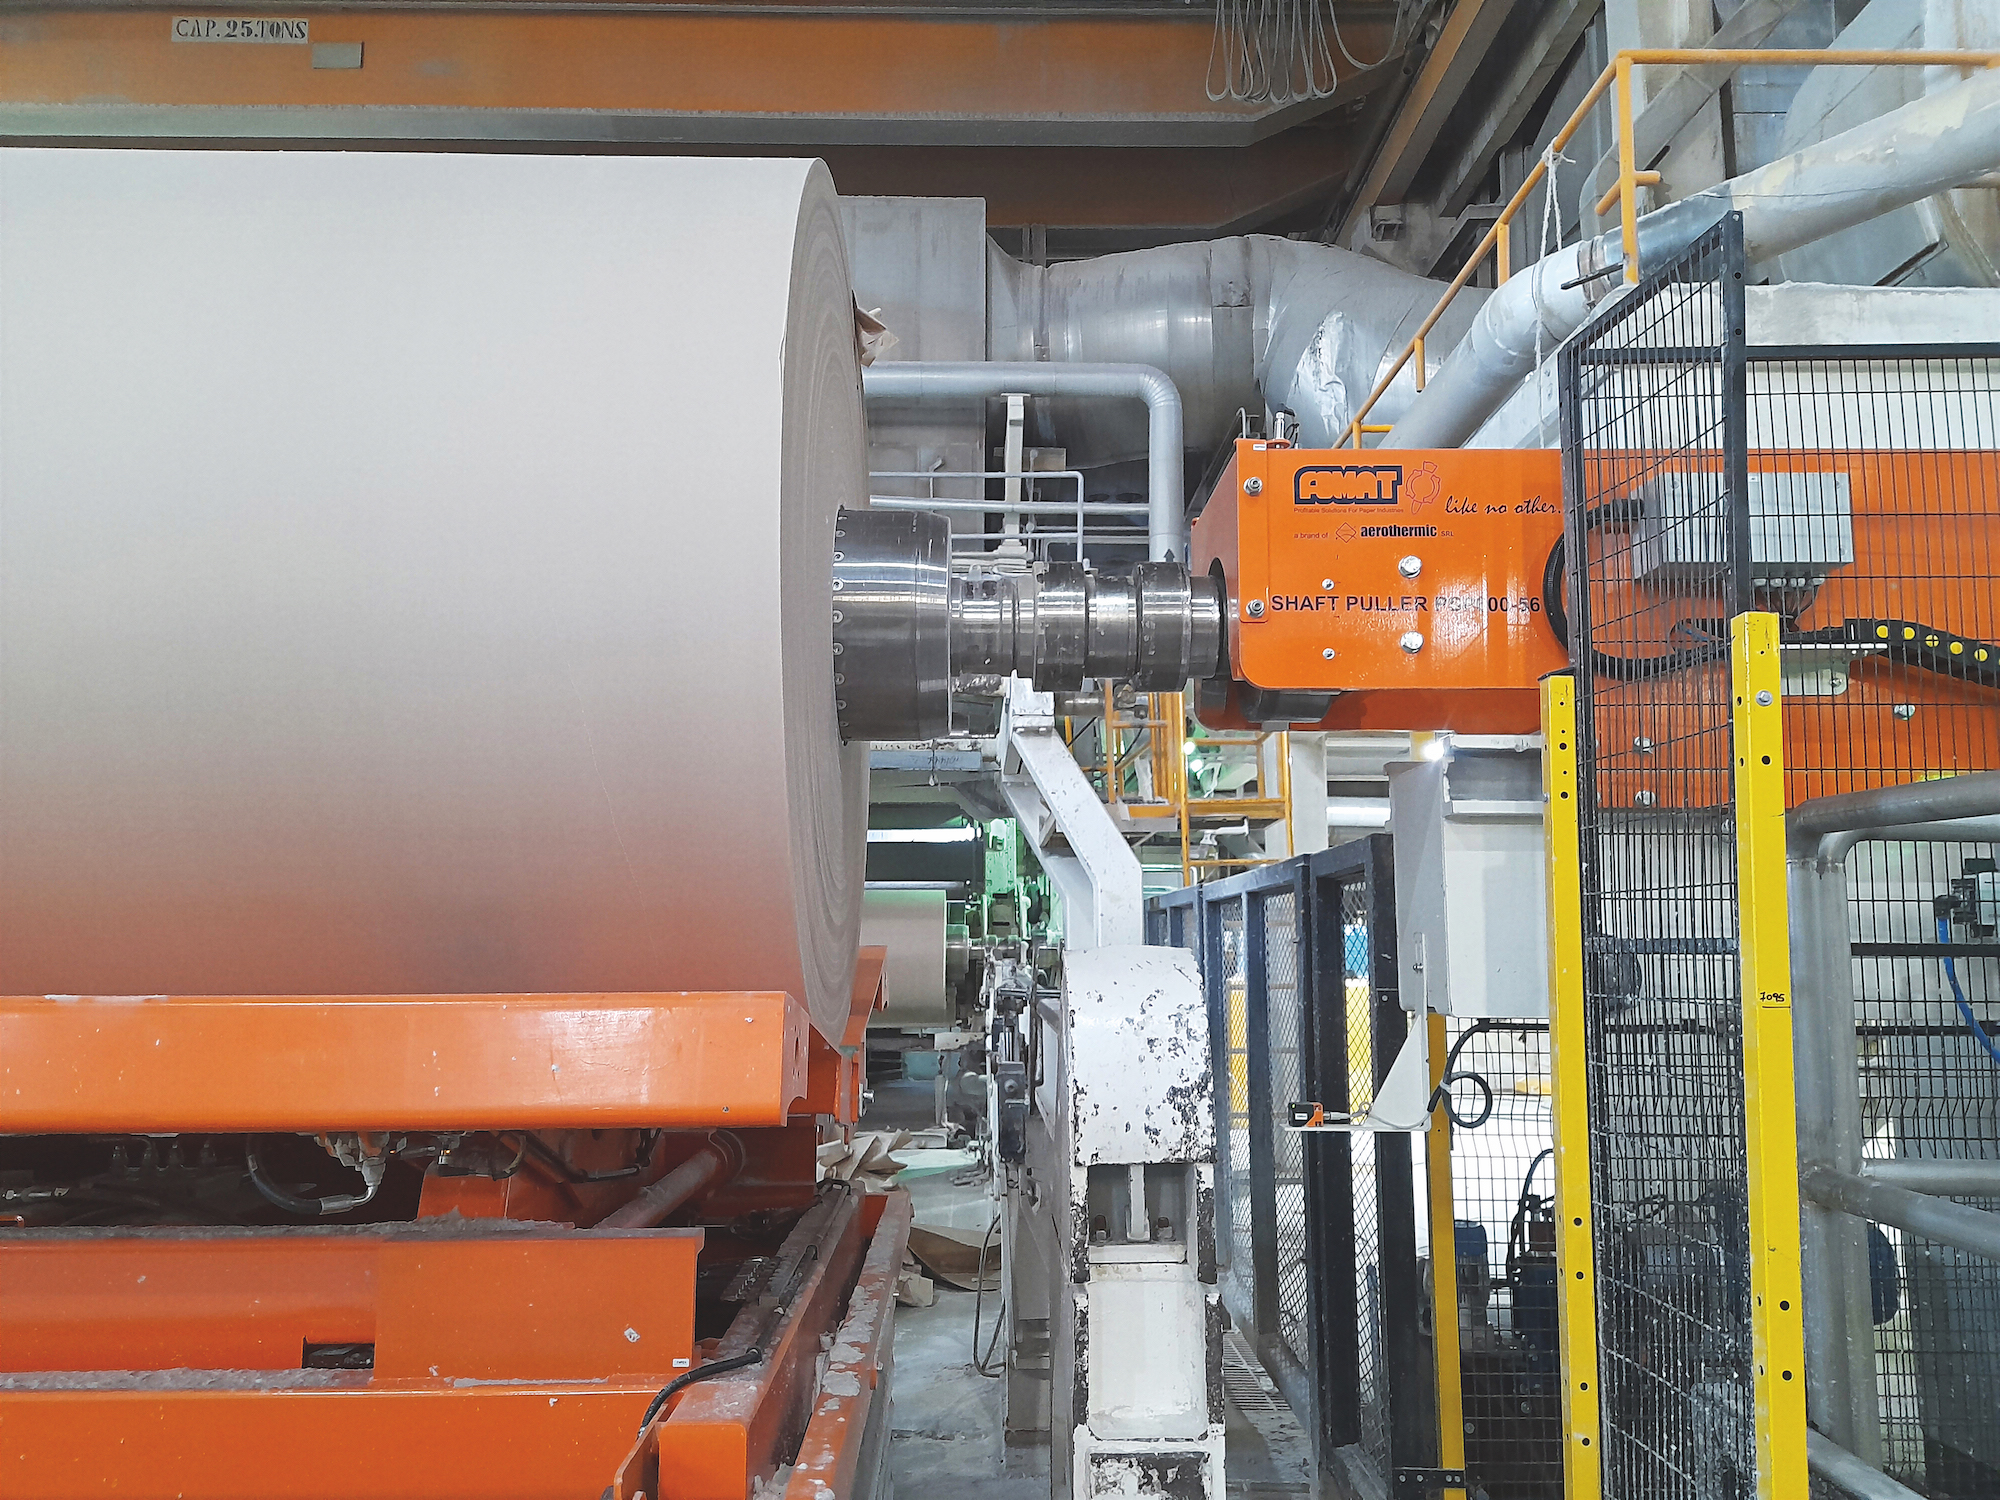
Ogni fase è affidata a una macchina dedicata, selezionata in base alle caratteristiche dell’impianto. Il percorso inizia generalmente con l’estrazione del palo di avvolgimento: gli estrattori possono essere in linea, completamente automatici, oppure fuori linea e ad azionamento manuale, soluzione particolarmente indicata quando lo spazio disponibile è limitato.
La bobina in uscita dalla macchina continua o dalla ribobinatrice viene quindi arrestata mediante uno stopper, dispositivo progettato per bloccarla in una posizione precisa garantendo al tempo stesso la sicurezza degli operatori.
La successiva fase di fasciatura protegge la bobina durante il trasporto e lo stoccaggio, mentre il cambio di orientamento dall’asse orizzontale a quello verticale viene effettuato mediante un ribaltatore, comunemente indicato anche come Up-Ender. In molte applicazioni entrambe le operazioni vengono integrate in un’unica macchina, il fasciaribaltatore, riducendo il numero dei passaggi intermedi lungo la linea.
Il trasferimento tra le diverse stazioni avviene attraverso nastri trasportatori o navette automatiche, progettati per preservare l’integrità superficiale della bobina, un aspetto oggi sempre più importante per garantire la qualità del prodotto finito.
Un ulteriore elemento di crescente importanza riguarda la tracciabilità del prodotto. I sistemi automatici di etichettatura permettono infatti di trasferire le informazioni associate a ogni bobina lungo l’intera linea di handling, assicurando la tracciabilità richiesta dai più recenti sistemi di gestione della qualità.
I benefici di un reparto handling ben progettato
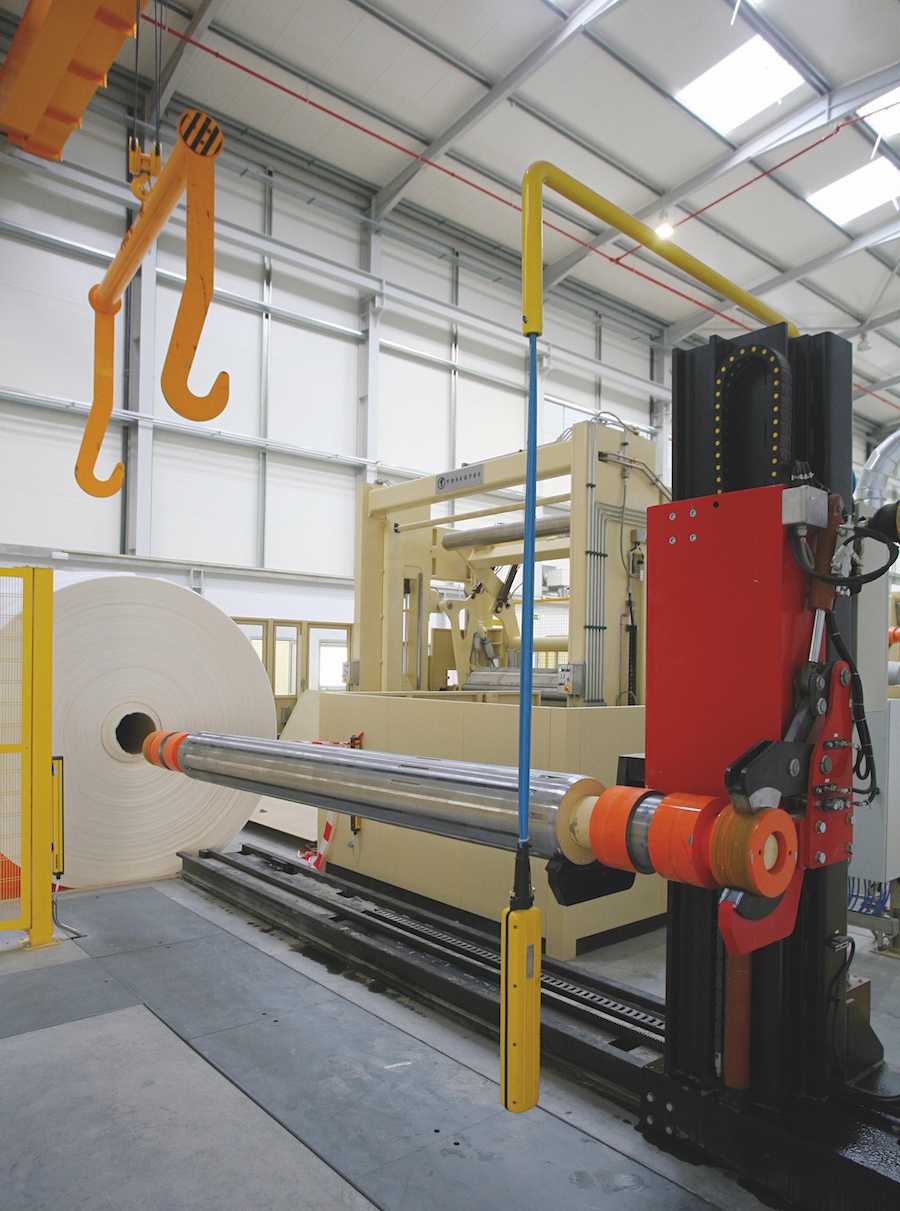
Quando tutte le fasi della movimentazione vengono correttamente dimensionate e coordinate, i benefici si riflettono sull’intero processo produttivo. Si riducono le soste non programmate, diminuiscono le movimentazioni straordinarie necessarie per recuperare eventuali ritardi e si limita il rischio di danneggiamento delle superfici delle bobine durante il trasferimento tra una macchina e l’altra.
Un reparto handling deve inoltre essere progettato per gestire i diversi formati previsti, integrandosi con gli spazi e le quote disponibili nello stabilimento senza creare punti critici tra una fase e la successiva.
La progettazione non riguarda quindi esclusivamente le prestazioni delle singole macchine, ma comprende anche la loro disposizione, le modalità di collegamento e la capacità dell’intero sistema di adattarsi alle caratteristiche specifiche della cartiera.
Sono aspetti che possono risultare poco evidenti nella normale operatività quotidiana, ma che incidono nel tempo sui costi di gestione, sulle esigenze di manutenzione e sulla regolarità della produzione.
Perché la sequenza conta più della singola macchina
Anche la macchina più performante può generare accumuli a monte o vuoti produttivi a valle se non è perfettamente integrata con il resto della linea. Nella movimentazione delle bobine è infatti il bilanciamento dell’intero sistema a determinare l’efficienza complessiva, più ancora delle prestazioni della singola apparecchiatura.
Per questo motivo, nella valutazione di un impianto di handling non è sufficiente considerare la velocità di una singola macchina, ma è necessario analizzare come essa si inserisca nel flusso produttivo e quale capacità debba garantire rispetto alle stazioni che la precedono e la seguono.
È proprio da questa analisi che Aerothermic Fomat sviluppa ogni progetto, valutando il layout dell’impianto esistente, le quote disponibili, i formati delle bobine, i volumi da movimentare e i collegamenti tra le diverse stazioni, così da definire la configurazione di handling più adatta alle esigenze della cartiera.
Torna indietro