
L’impiego crescente di fibre riciclate nella produzione di cartone sta ridefinendo la gestione delle resistenze a secco nella parte umida della macchina continua. Le cartiere lavorano con fibre di qualità inferiore, chiudono sempre più i circuiti dell’acqua e incrementano il contenuto di ceneri nella carta, con un conseguente aumento della conducibilità che penalizza l’efficacia dei prodotti chimici.
Queste condizioni operative estreme riducono l’efficienza dei prodotti convenzionali destinati a migliorare le resistenze a secco. Anche l’amido, tradizionalmente impiegato per aumentare la resistenza, sta raggiungendo i propri limiti operativi in numerose cartiere: dosaggi elevati possono compromettere il drenaggio e l’asciugamento della carta, limitando la produttività e aumentando il consumo energetico. A queste criticità tecniche si aggiungono l’instabilità dei prezzi e le difficoltà legate alla disponibilità dell’amido.
Allo stesso tempo, la filiera del packaging richiede grammature inferiori ma caratterizzate da prestazioni più elevate, in grado di garantire prodotti finali più leggeri. Questa combinazione genera una sfida fondamentale: mantenere il cartone resistente e lavorabile, aumentando contemporaneamente l’efficienza e tenendo sotto controllo i costi.
Per rispondere a queste esigenze, KEMIRA propone all’interno del proprio portafoglio la gamma FennoBond™, una linea di prodotti destinata a ottimizzare le resistenze a secco nei cicli produttivi basati sul cartone riciclato. Tra queste soluzioni, la tecnologia gPAM prodotta in situ della serie FennoBond™ 5000 si è dimostrata particolarmente efficace nella produzione di testliner e HP-fluting su macchine caratterizzate da condizioni di ciclo impegnative.
FennoBond™ 5150E: gPAM ad alto peso molecolare prodotta in situ
FennoBond™ 5150E è una gPAM cationica ad alte prestazioni, ovvero una poliacrilammide gliossalata, prodotta direttamente in situ mediante un impianto proprietario. Grazie alla produzione interna del polimero di base ad alto peso molecolare, al processo brevettato di gliossalazione ad alta efficienza e allo sviluppo di una nuova tecnologia di controllo della reazione, Kemira si colloca all’avanguardia nel mercato dei sistemi chimici per la produzione di carta e cartone a base di fibre riciclate.
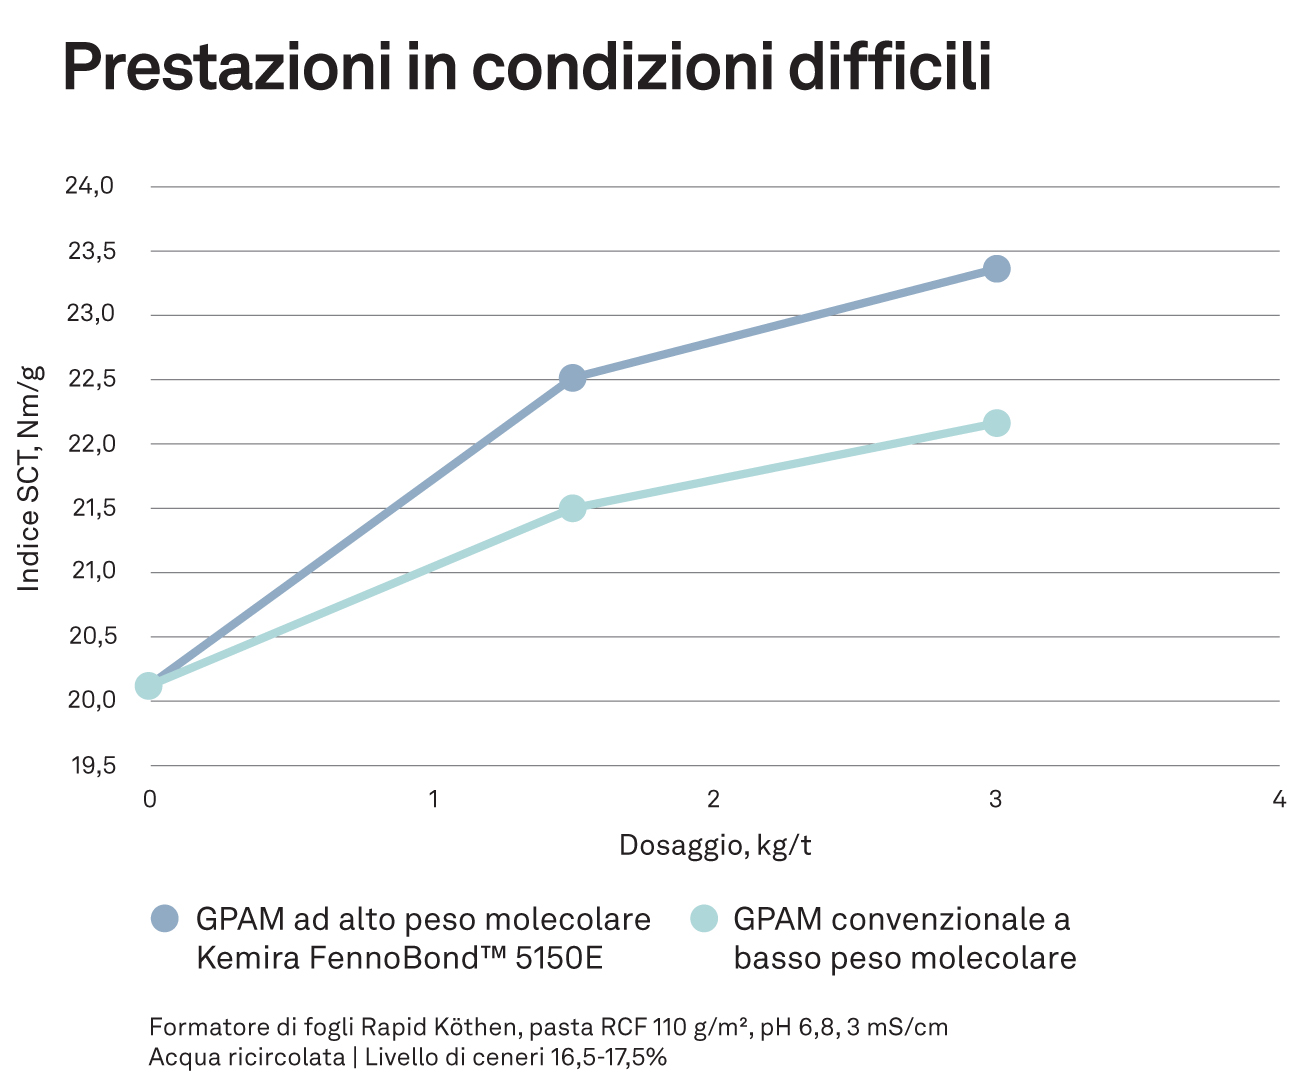
Rispetto alle gPAM convenzionali, caratterizzate da un peso molecolare inferiore, il nuovo prodotto Kemira favorisce una maggiore efficacia del legame fibra-fibra, anche in presenza di condizioni particolarmente gravose nella parte umida della macchina. Nelle applicazioni su cartone riciclato si ottengono generalmente incrementi delle resistenze compresi tra il 10 e il 20%, con risultati particolarmente significativi nella resistenza alla compressione SCT-CD.
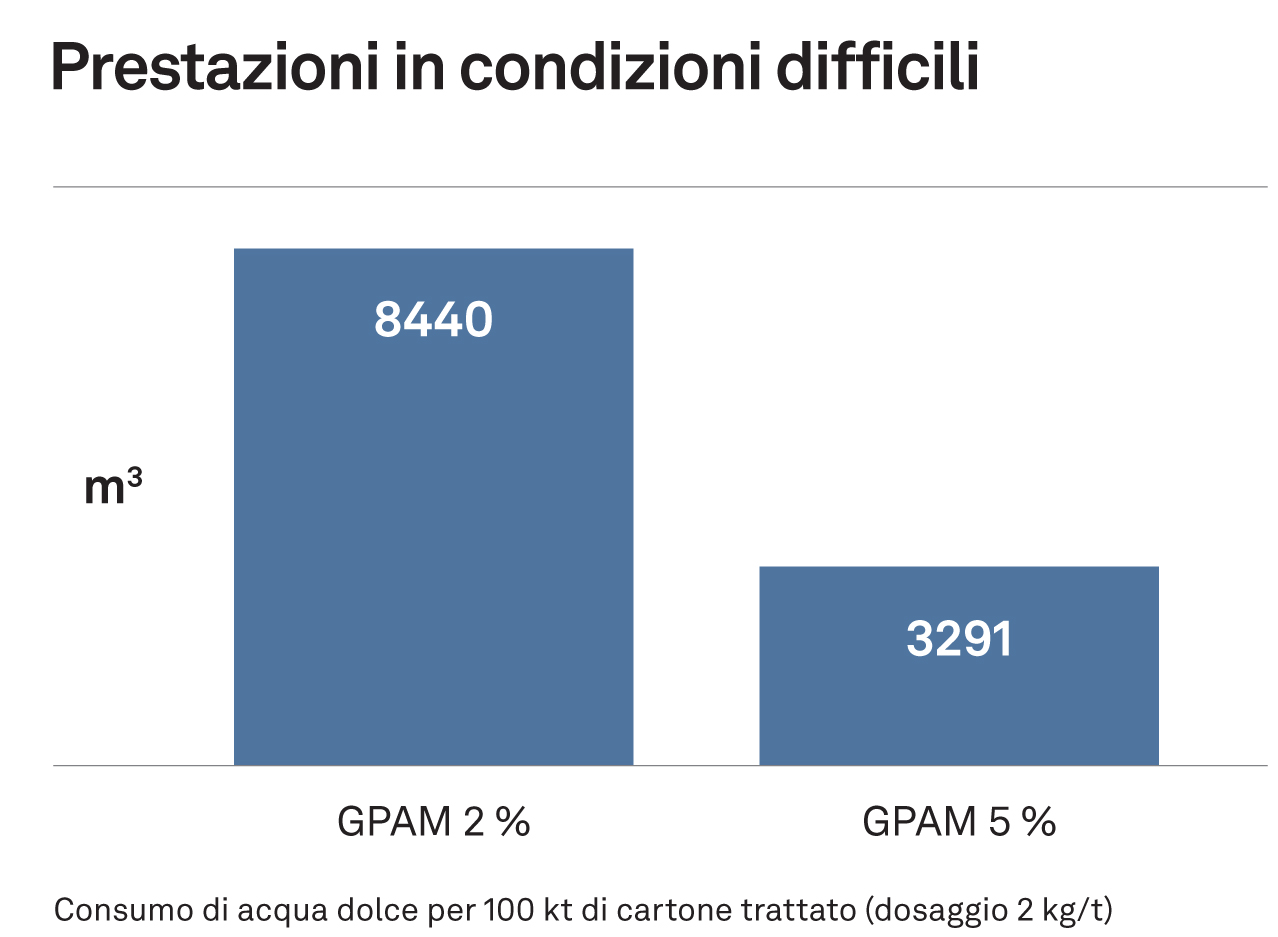
Oltre alle ottime prestazioni, questa tecnologia offre ulteriori vantaggi derivanti dalla lunga esperienza di Kemira nella produzione di gPAM. Tale competenza si riflette nello sviluppo proprietario di un reattore di gliossalazione in situ particolarmente compatto ed efficiente. L’unità genera un prodotto stabile, concentrato e ad alte prestazioni, riducendo in modo significativo il consumo di acqua fresca.
Prestazioni dimostrate nella produzione di HP-fluting e testliner
Le applicazioni industriali nella produzione di testliner e HP-fluting mostrano come questo approccio possa tradursi in benefici misurabili. FennoBond™ 5150E ha garantito miglioramenti costanti nella resistenza del cartone, nell’efficienza di utilizzo delle materie prime e nel contenimento dei costi.

Un caso applicativo ha riguardato la produzione di HP-fluting, con il chiaro obiettivo della cartiera di ridurre la grammatura e i costi produttivi senza compromettere le specifiche di resistenza richieste dai clienti. Grazie all’introduzione di FennoBond™ 5150E prodotto in situ, la cartiera ha ottenuto, con un cartone da 140 g/m², le specifiche di resistenza precedentemente raggiunte con una grammatura di 160 g/m². È stato così possibile mantenere le stesse caratteristiche prestazionali riducendo il peso del prodotto.
Un ulteriore beneficio è derivato dalla riduzione di oltre il 30% dell’impiego di amido nativo superficiale, che ha contribuito ad aumentare la velocità della macchina continua e ha consentito un incremento della produzione del 5%. La nuova soluzione chimica per le resistenze a secco ha inoltre migliorato la ritenzione e il drenaggio, permettendo di ridurre del 70% il dosaggio degli agenti di ritenzione e generando ulteriori risparmi sui costi dei prodotti chimici.
In un’altra applicazione, relativa alla produzione di testliner, la cartiera era concentrata sulla riduzione dei consumi di amido superficiale e di energia. Anche in questo caso sono stati ottenuti risultati rilevanti: FennoBond™ 5150E ha incrementato fino al 19% la resistenza alla compressione SCT-CD.
Il cliente ha scelto di sfruttare il miglioramento della resistenza per ridurre l’impiego di amido superficiale, ottenendo una diminuzione dei consumi pari al 45%. Il minore utilizzo di amido ha migliorato l’efficienza dell’asciugamento e ridotto di circa il 10% il consumo di vapore, con un conseguente risparmio energetico.
I risultati dimostrano che la chimica Kemira per le resistenze a secco del cartone riciclato non si limita a garantire il rispetto dei requisiti qualitativi, ma può contribuire concretamente all’ottimizzazione dell’intero processo produttivo.
Prevedere e controllare la resistenza in tempo reale
Anche la chimica più efficace per le resistenze a secco esprime pienamente il proprio valore soltanto quando viene dosata correttamente. Nei sistemi basati su fibre riciclate, tuttavia, le condizioni di processo sono raramente stabili.
Una delle principali difficoltà riguarda la misurazione delle resistenze, che viene generalmente effettuata soltanto dopo la produzione della bobina. Ciò rende difficile intervenire prima che si verifichino perdite di produzione o problemi qualitativi.
Per assicurare il costante rispetto dei requisiti di resistenza durante la produzione, le cartiere operano spesso applicando significativi margini di sicurezza. Questo può comportare il sovradosaggio dei prodotti chimici per le resistenze, un’eccessiva raffinazione delle fibre oppure l’impiego di grammature superiori rispetto a quelle strettamente necessarie. In pratica, i valori medi di resistenza possono essere mantenuti dal 10 al 15% al di sopra del livello richiesto, allo scopo di ridurre il rischio di ottenere produzioni fuori specifica. Sebbene efficaci nel salvaguardare la qualità, queste misure correttive aumentano i costi produttivi e riducono l’efficienza nell’impiego delle risorse.
La tecnologia dei Soft Sensor offre un approccio differente. Invece di attendere i risultati di laboratorio al termine della bobina, le proprietà di resistenza possono essere previste continuamente online mediante l’impiego dei dati di processo e di modelli avanzati di calcolo.
I servizi digitali KemConnect® di Kemira applicano questo principio attraverso Soft Sensor che calcolano in tempo reale la resistenza, senza richiedere necessariamente l’installazione di un sensore fisico di misurazione sulla linea.
Le previsioni possono supportare le decisioni degli operatori oppure essere integrate in strategie automatiche di controllo del dosaggio dei prodotti chimici. Grazie a una maggiore visibilità sulle prestazioni di resistenza, le cartiere possono operare più vicino ai valori di riferimento senza dover mantenere ampi margini di sicurezza. Ciò permette di ridurre l’impiego di prodotti chimici e gli interventi compensativi, garantendo una gestione delle resistenze più stabile, prevedibile ed efficiente sotto il profilo economico.
Un approccio efficiente alla gestione della resistenza
FennoBond™ 5150E e i servizi digitali KemConnect® di Kemira consentono di ottimizzare la produzione di cartone riciclato. L’integrazione tra chimica di processo e strumenti digitali migliora le resistenze a secco, la qualità del prodotto e l’efficienza operativa, contribuendo ad accrescere la redditività della cartiera.
Back