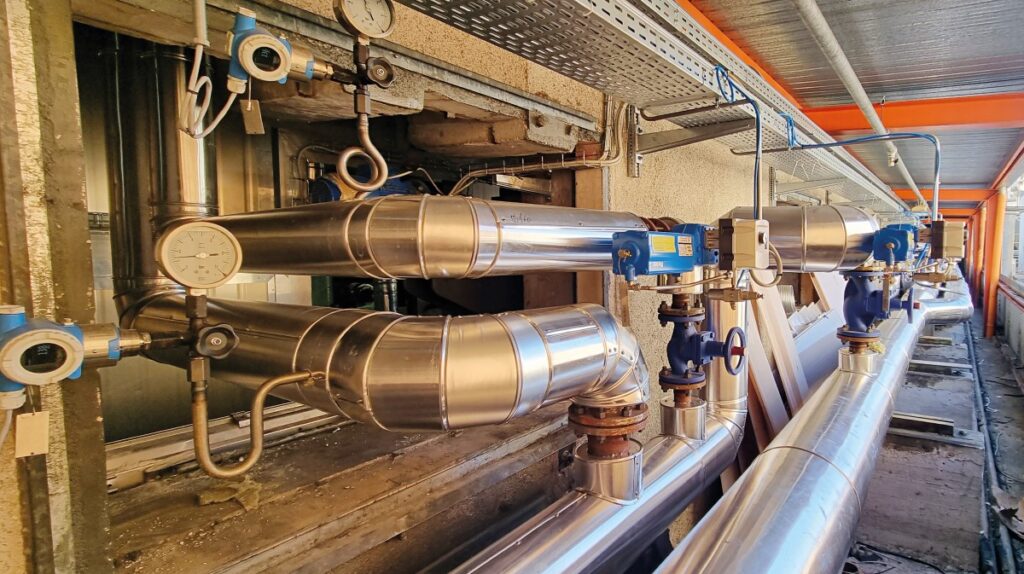

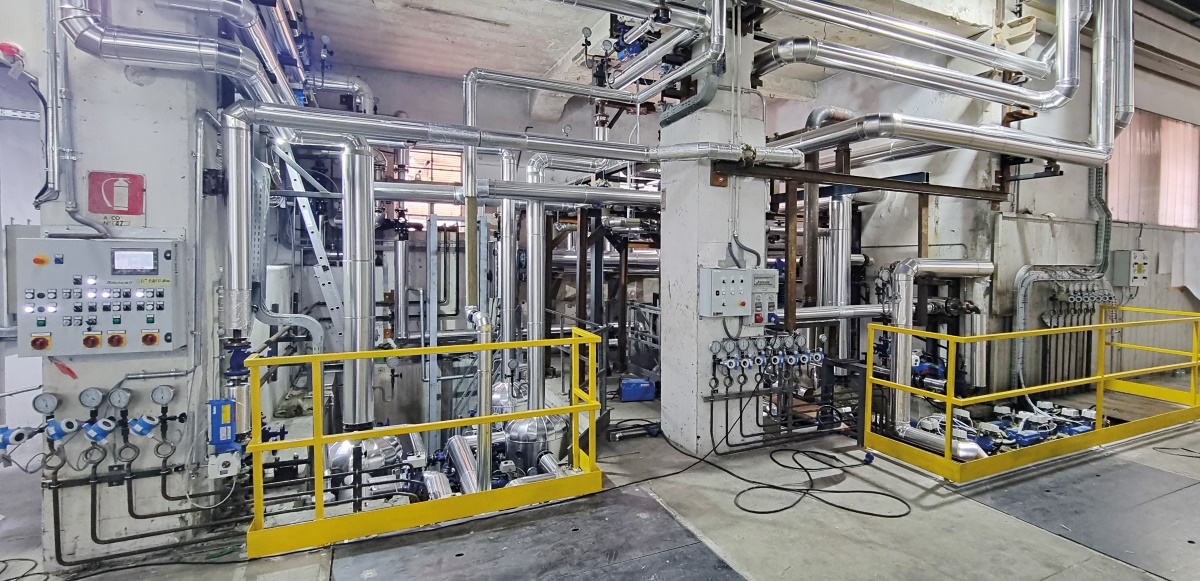
Il progetto di ricostruzione della macchina continua PM2 della Cartiera San Martino di Broccostella ha previsto la realizzazione di un nuovo impianto vapore-condense, intervento nel quale un ruolo di primo piano è stato ricoperto da S.B.R. SOLUTIONS.
Il processo di asciugamento ha rappresentato uno degli aspetti centrali fin dalle prime fasi dello studio di fattibilità. Già durante la fase preliminare sono state avviate le attività di analisi dell’impianto esistente, attraverso un audit e una stretta collaborazione con la Direzione della cartiera, finalizzati a definire la situazione di partenza e gli obiettivi da conseguire. In questa fase sono state inoltre individuate, insieme alle altre aziende coinvolte, le priorità d’intervento.
Impianto datato, ma in ottime condizioni
Nonostante fosse stato realizzato nel 1990, l’impianto esistente risultava ancora perfettamente funzionante, ben conservato e pienamente in grado di garantire la qualità della carta che da sempre contraddistingue la Cartiera San Martino nella produzione di cartoncini accoppiati e monolucidi.
La sua sostituzione si è tuttavia resa necessaria per rispondere alle nuove esigenze produttive, ai requisiti normativi e agli standard di sicurezza oggi richiesti.
Il nuovo progetto ha richiesto quindi un’attenta attività di progettazione, finalizzata da un lato a preservare le caratteristiche di asciugamento indispensabili per mantenere gli elevati standard qualitativi della carta e, dall’altro, a soddisfare le nuove esigenze di incremento della produzione.
Audit e sfide progettuali
Per raggiungere obiettivi apparentemente difficili da conciliare – ovvero un incremento produttivo del 18% mantenendo al contempo un’elevata flessibilità operativa necessaria alla produzione di oltre 100 differenti tipologie di cartoncino – S.B.R. Solutions ha eseguito un’approfondita analisi sia dell’impianto vapore e condense sia dell’impianto aerotermico.
Grazie ai dati raccolti in stretta collaborazione con il personale della cartiera, è stato possibile progettare un impianto capace di integrarsi con una seccheria solo parzialmente ricostruita, nella quale nuovi cilindri essiccatori sono stati inseriti all’interno della configurazione esistente comprendente cilindri essiccatori e monolucido.
Le soluzioni progettuali
- Incremento della produzione: l’obiettivo principale del progetto di ricostruzione della linea produttiva è stato raggiunto attraverso l’adozione di gruppi ad alta pressione, con pressioni di esercizio fino a 10 barg, e di una cappa caratterizzata da un elevato punto di rugiada. Questa soluzione ha consentito di ammodernare l’impianto aerotermico esistente senza renderne necessaria la completa sostituzione.
- Efficienza energetica: il nuovo impianto, in combinazione con la cappa ad alta efficienza, ha consentito di ridurre il consumo specifico di vapore di oltre il 15%, garantendo contemporaneamente un incremento della capacità produttiva del 18%.
- Sicurezza: l’intero impianto vapore è stato trasferito sul lato trasmissione della macchina continua, liberando il lato servizio, dove era precedentemente installato, e migliorando così la sicurezza operativa del personale.
Messa in servizio e ottimizzazione
Se la messa in servizio del nuovo impianto vapore e condense è stata completata in tempi contenuti, la successiva fase di ottimizzazione ha richiesto un periodo più lungo.
La ricostruzione della macchina continua ha infatti consentito di ottenere un’efficienza meccanica complessiva superiore alle aspettative. Dal punto di vista termodinamico, ciò ha comportato una riduzione della quantità d’acqua da evaporare durante il processo di asciugamento.
Il minore fabbisogno energetico della seccheria ha determinato pressioni medie di esercizio dei gruppi termici inferiori rispetto a quelle previste in fase progettuale. È stato pertanto necessario procedere all’ottimizzazione dell’impianto e lavorare in stretta collaborazione con il personale della cartiera per ridefinire le curve di asciugamento.
L’attività di messa a punto, sviluppata sulla base delle nuove condizioni operative, ha permesso non solo di superare positivamente il collaudo previsto dal progetto, ma anche di disporre di una seccheria caratterizzata da un’ulteriore riserva di capacità energetica, pronta a soddisfare eventuali future esigenze produttive.
Back